
Корзина пуста.
Влияние температуры и влажности на отверждение полиуретанов и силиконов
Качественное литье двухкомпонентных полимерных систем требует точного соблюдения микроклиматических параметров в рабочей зоне. Ошибки в соблюдении условий внешней среды приводят к браку: изменению твердости по Шору, появлению поверхностных дефектов, вспениванию или неполной полимеризации.
Компания LASTOR поставляет полиуретановые жидкие пластики холодного отверждения, полиуретановые резины и формовочные силиконы для мелкосерийного производства, изготовления сувенирной продукции, корпусов приборов и изделий для моделизма.
Как температура влияет на отверждение
Реакция взаимодействия компонентов полиуретанов (изоцианата и полиола), а также силиконов (основы и катализатора) является экзотермической. Скорость химической реакции напрямую зависит от температуры окружающего воздуха, самих компонентов и формы (мастер-модели).
Оптимальные условия отверждения для большинства двухкомпонентных систем – температура в диапазоне от +20 ℃ до +25 ℃.
Повышение температуры.
-
Сокращение жизнеспособности: повышение температуры на каждые 10 ℃ ускоряет реакцию примерно в два раза. Жизнеспособность смеси (время жизни) резко снижается, что сокращает время на дегазацию и заливку.
-
Время гелеобразования: материал быстро теряет текучесть, что чревато недоливами сложного рельефа.
-
Термоусадка и внутренние напряжения: чрезмерно бурное выделение тепла (пиковый экзотермический нагрев) приводит к повышенной усадке и возникновению внутренних напряжений в готовой отливке, что может вызвать ее деформацию.
Понижение температуры.
-
Замедление реакции: происходит критическое замедление реакции. Смесь дольше остается жидкой, а время полного отверждения увеличивается в 2–4 раза.
-
Неполная полимеризация: при температуре ниже +15 ℃ отверждение полиуретана может остановиться на промежуточной стадии. В результате материал останется липким, хрупким или воскообразным, не набрав заявленной прочности по Шору.
-
Вискозиметрические изменения: при понижении температуры компоненты становятся более вязкими. Вязкая смола хуже выходит из фазы смешивания, в результате чего в массе застревают пузырьки воздуха.
Оптимальная температура отверждения силикона на оловянном или платиновом катализаторе также находится в пределах от +22 ℃ до +24 ℃. При заливке силикона в холодную форму возможна локальная неспособность к высыханию на границе раздела фаз.
Влажность воздуха
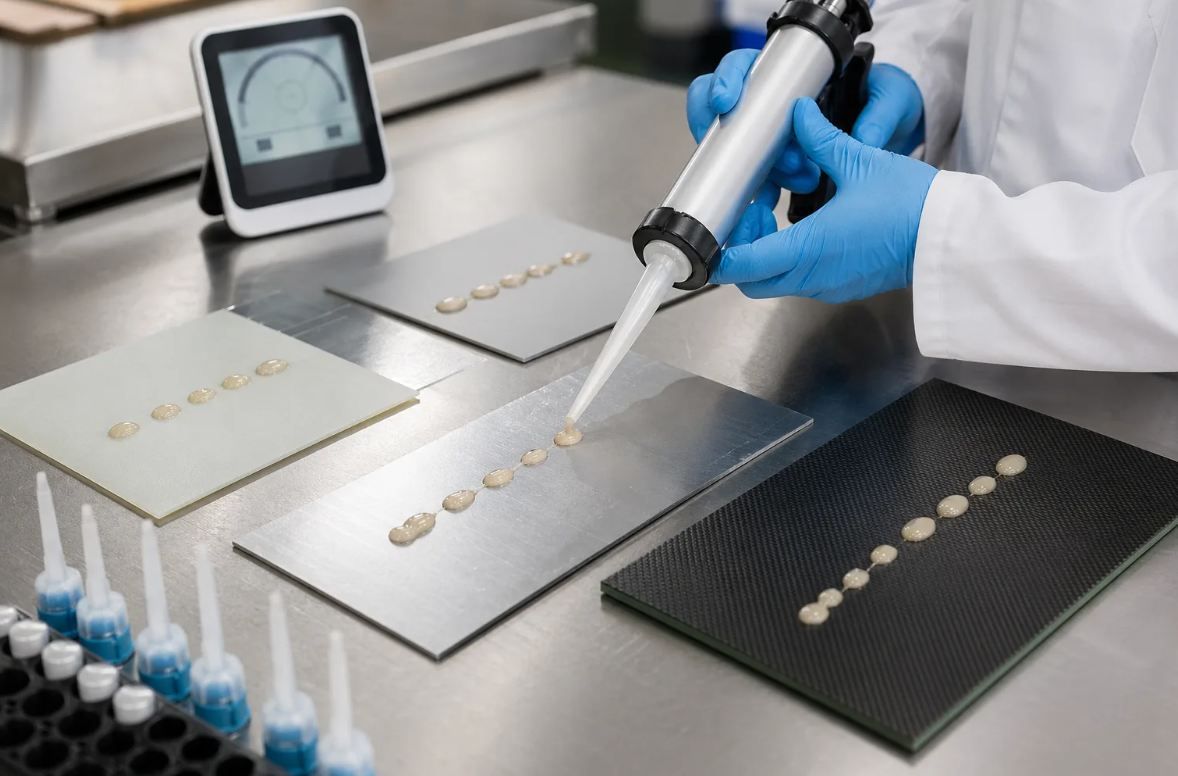
Если силиконовые компаунды на оловянной основе забирают влагу из воздуха для завершения полимеризации, то для полиуретанов влажность – главный враг.
Свободные изоцианатные группы компонента «Б» полиуретанового пластика или резины легко вступают в реакцию с молекулами воды. В результате этого взаимодействия образуются амин и углекислый газ.
Выделяющийся углекислый газ неизбежно приводит к следующим проблемам.
-
Вспенивание состава: вся масса полиуретана или его поверхностный слой покрываются мелкопузырчатой пеной.
-
Липкий слой: на поверхности отливки образуется невысыхающая пленка.
-
Снижение физико-механических свойств: нарушаются стехиометрические пропорции взаимодействия компонентов. Полимер теряет прочность на разрыв, твердость и ударопрочность.
Критический порог относительной влажности воздуха в мастерской – не более 50–55%. При влажности выше 65% заливка полиуретанов без использования вакуумного оборудования и осушителей воздуха не рекомендуется.
Особенности формовочных силиконов
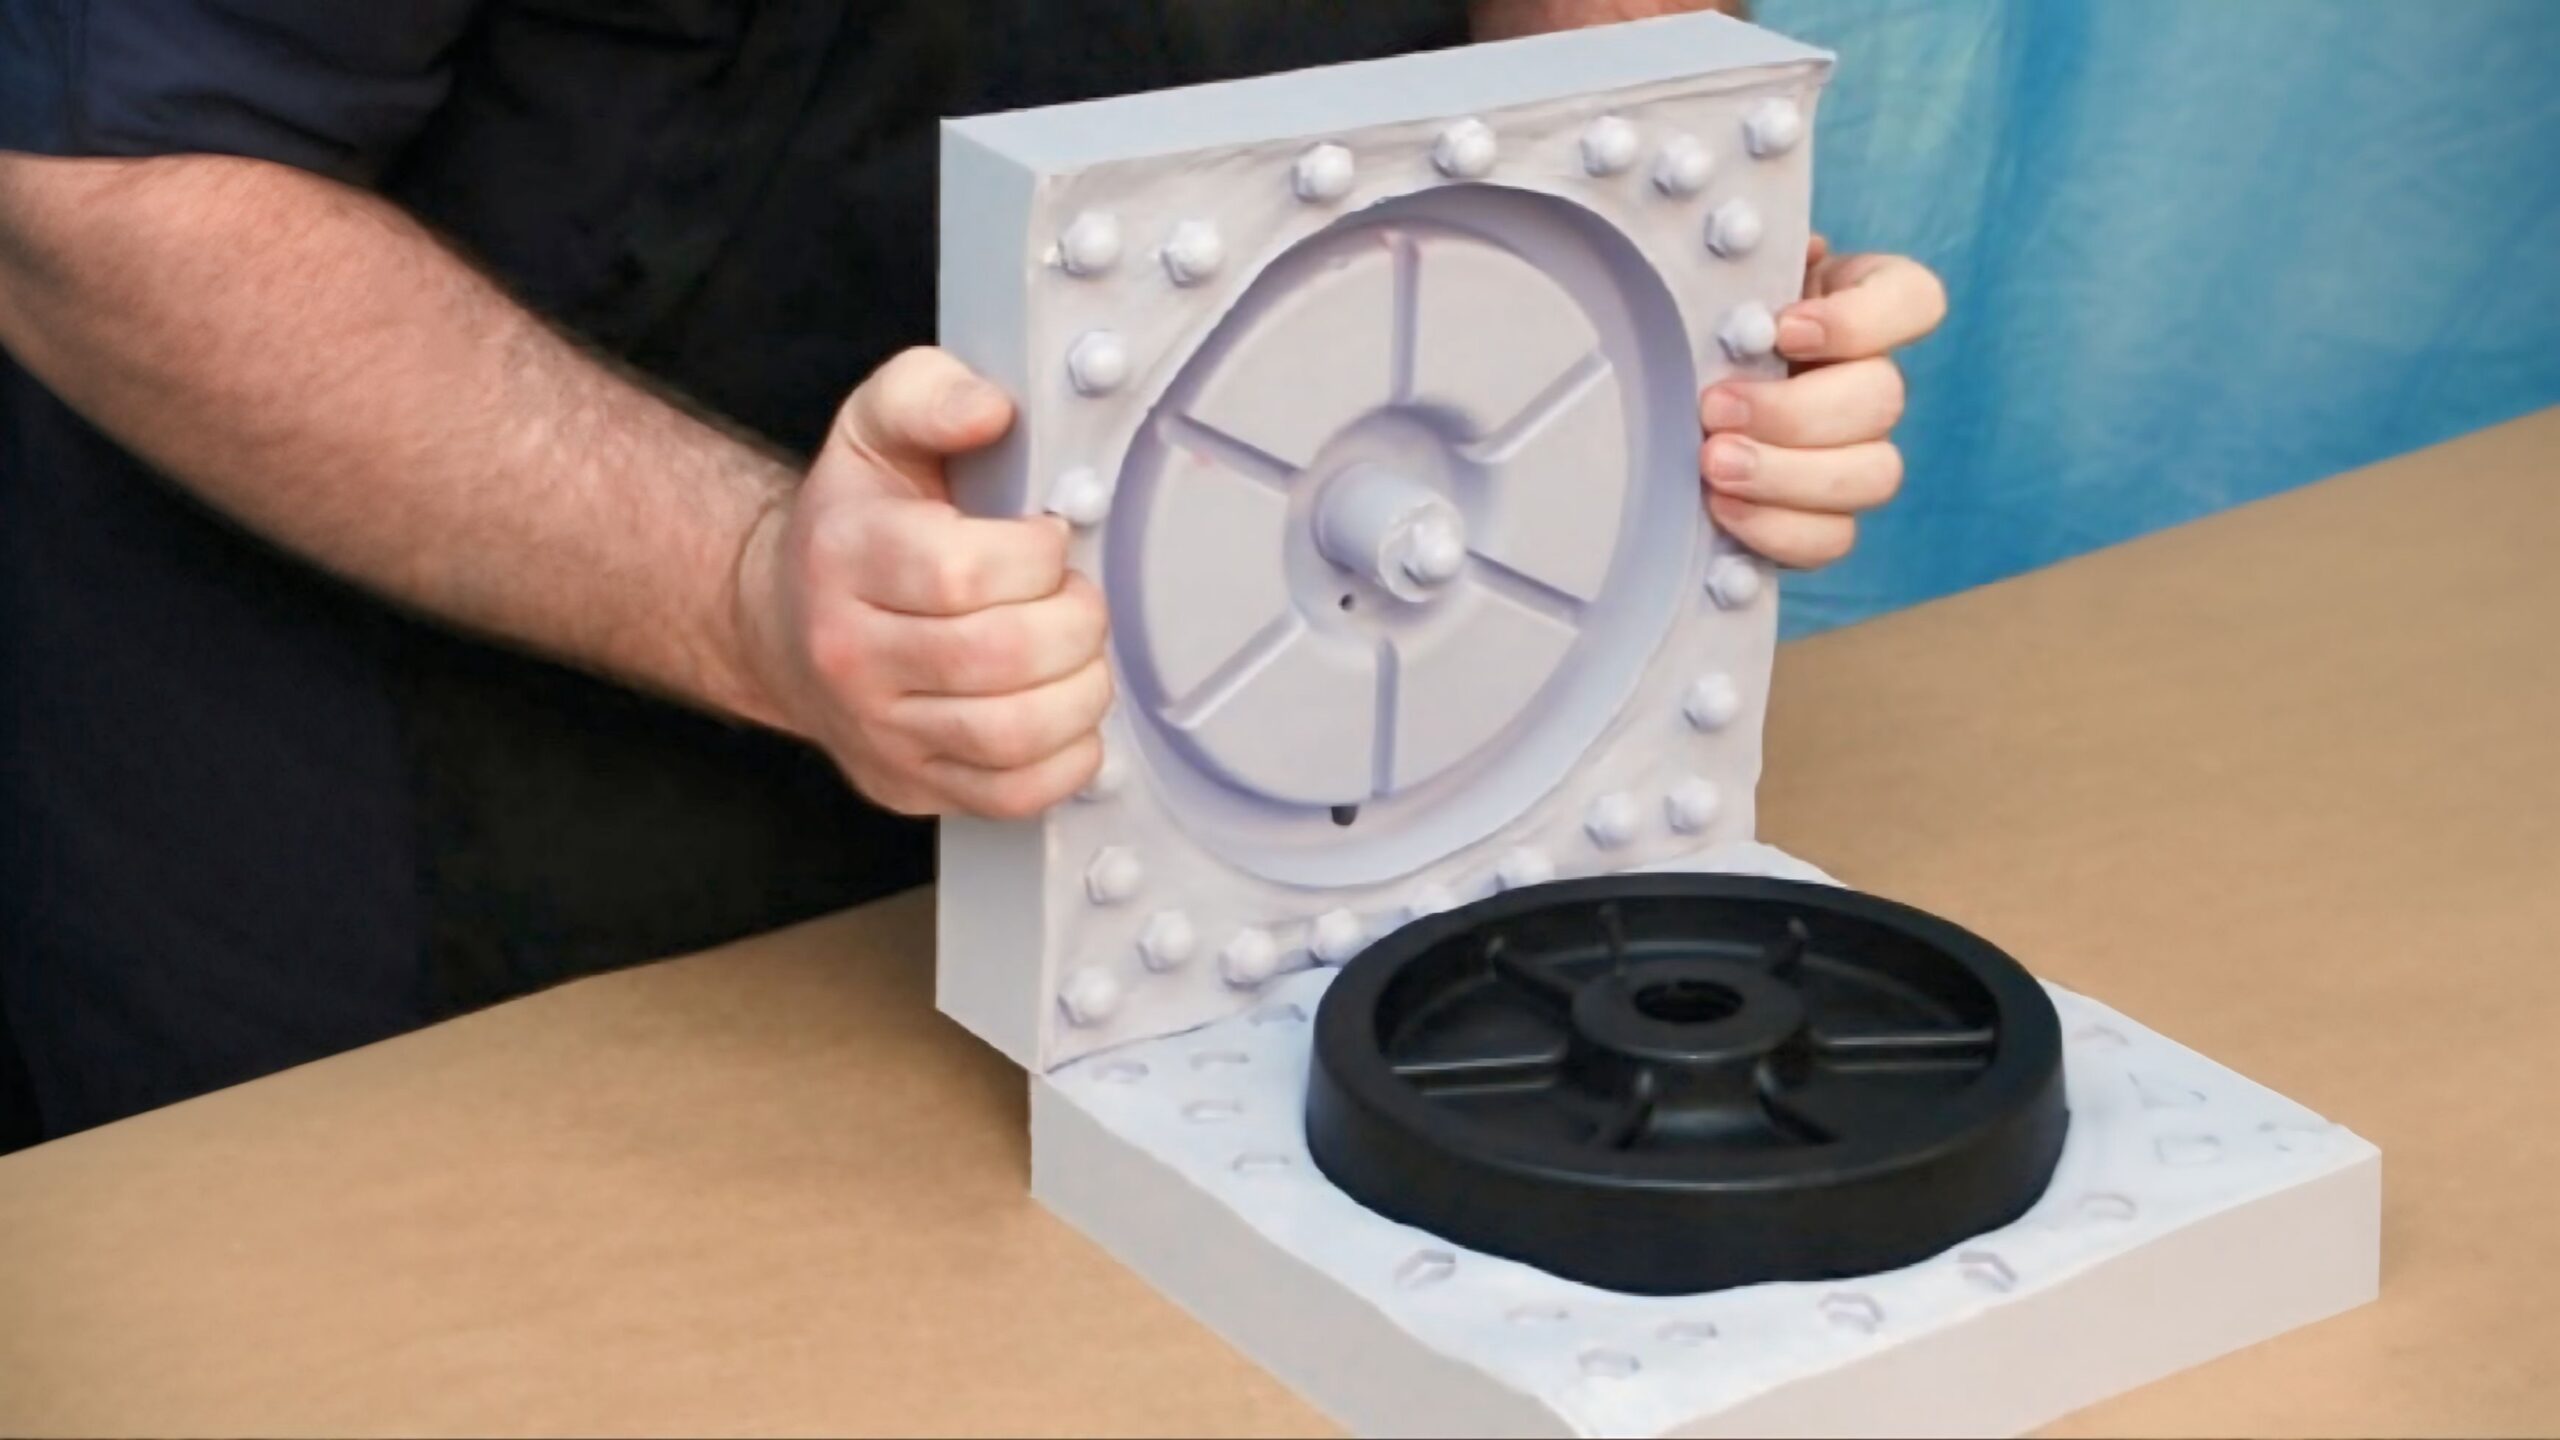
Платиновые формовочные силиконы крайне чувствительны к химическим загрязнениям окружающей среды и материалов формы. Процесс их отверждения может блокироваться (отравление платинового катализатора).
Основные ингибиторы платиновой полимеризации.
-
Влага и конденсат, выпадающие на холодную мастер-модель при резком перепаде температур.
-
Сера и ее соединения (содержатся в некоторых видах пластилина, резине, латексе).
-
Амины (содержатся в свежих эпоксидных смолах и некоторых полиуретанах).
-
Оловянные силиконы (отвержденные или неотвержденные).
Если температура отверждения силикона соблюдена, но поверхность формы остается липкой именно в местах контакта с моделью, причина – воздействие ингибиторов или неполное удаление влаги с поверхности модели.
Качественный результат на 50% зависит от стабильности сырья. Компания LASTOR производит и поставляет жидкие пластики холодного отверждения, полиуретановые резины и формовочные силиконы, адаптированные для работы в условиях мелкосерийного производства и частных мастерских. По вопросам подбора материала и консультации по режимам отверждения звоните по номеру: +7 (495) 960-64-66 или оставляйте заявку на сайте компании.