
Корзина пуста.
Компаунды для форм и декора: как подобрать материал под задачу
Полиуретановые компаунды используют как в мастерских, так и на небольших производствах. Это двухкомпонентные составы холодного отверждения: после смешивания компонентов А и Б материал затвердевает при комнатной температуре за 15–120 минут, в зависимости от рецептуры. Для работы не нужны автоклавы, стальные пресс-формы и тяжелые прессы. Достаточно смешать компоненты в указанной производителем пропорции, залить состав в форму и дождаться отверждения.
Где применяются компаунды
Спектр задач, для решения которых предназначен компаунд для форм, шире, чем кажется на первый взгляд.
-
В строительной сфере на их основе отливают тротуарную плитку, бордюры и элементы фасадов из искусственного камня.
-
В интерьерном производстве – лепнину, карнизы, розетки и декоративные элементы для стен.
-
В сувенирной отрасли – статуэтки, брелоки, подставки и изделия для творчества.
-
В приборостроении – корпуса, заглушки, уплотнители и переходники мелкими партиями.
Компаунды для декора выбирают прежде всего по качеству поверхности, стабильности цвета и способности точно передавать мелкий рельеф. Механические характеристики также имеют значение, однако требования будут различными в зависимости от функции изделия.
Как выбрать компаунд
-
Определите материал отливки. Гипс, бетон, цемент, полимербетон или воск – от этого зависит требуемая стойкость формы и жесткость полиуретана.
-
Оцените геометрию изделия. Если у нас глубокие поднутрения, стенки тонкие и рельеф сложный – нам понадобится пластичный материал, чтобы потом без проблем достать деталь. На простые плоские поверхности можем использовать жесткий материал.
-
Задайте ресурс оснастки. Для разовых отливок достаточно базовых марок. Для серийного производства сувениров, лепнины или панелей нужен компаунд с высокой стойкостью к истиранию и растрескиванию.
-
Согласуйте технологический регламент. Время жизни смеси, температура компонентов и формы, необходимость дегазации – эти параметры должны совпадать с возможностями вашего участка.
Ключевые параметры, определяющие пригодность
При выборе материала для литья декора и формовочных составов обращайте внимание на следующие характеристики.
-
Вязкость (мПа·с). Составы с вязкостью до 500 мПа·с легче заполняют тонкие полости и мелкий рельеф. Для более массивных элементов используют материалы с вязкостью 1500–3000 мПа·с. Если смесь нужно нанести на вертикальную поверхность, отдельно проверьте, насколько хорошо она на ней удерживается.
-
Время гелеобразования и полного отверждения. Если важна скорость оборачиваемости форм под гипс или бетон, выбирают составы с гелеобразованием за 20–35 минут. При декоративном литье допустимы составы со временем гелеобразования 60–90 минут.
-
Усадка при отверждении. При затвердевании полиуретановых компаундов, обладающих высоким качеством, линейная усадка не выходит за рамки 0,2–0,5 %. Этот параметр имеет решающее значение для форм, требующих высокой точности повторяемости.
-
Твердость по Шору А. Согласно шкале Шора, твердость А варьируется. Гибкие составы (40–60 А) предназначены для уплотнителей, прокладок и деталей, подвергающихся изгибу. Жесткие варианты (70–90 А) используются в производстве корпусов, плитки и лепнины.
Советы по работе
При соблюдении трех правил литьевой пластик на основе полиуретана демонстрирует предсказуемое поведение.
-
Определите количество компонентов А и Б по весу, а не по объему, особенно при работе с вязкими составами.
-
Смешивайте ингредиенты в течение 2–3 минут, пока не получите однородную консистенцию. В случае необходимости дегазации поместите смесь в вакуумную камеру на 3–5 минут. Наличие пузырьков воздуха может стать причиной брака, особенно при литье небольших деталей.
-
Заливайте смесь с одного края формы, чтобы она постепенно заполняла полость. Не направляйте струю в центр: так выше риск образования воздушных полостей.
Для многоразовых форм под бетон и гипс выбирайте материал с запасом прочности. Форма должна выдерживать вес заливки и при этом оставаться достаточно эластичной, чтобы готовое изделие можно было извлечь без повреждений.
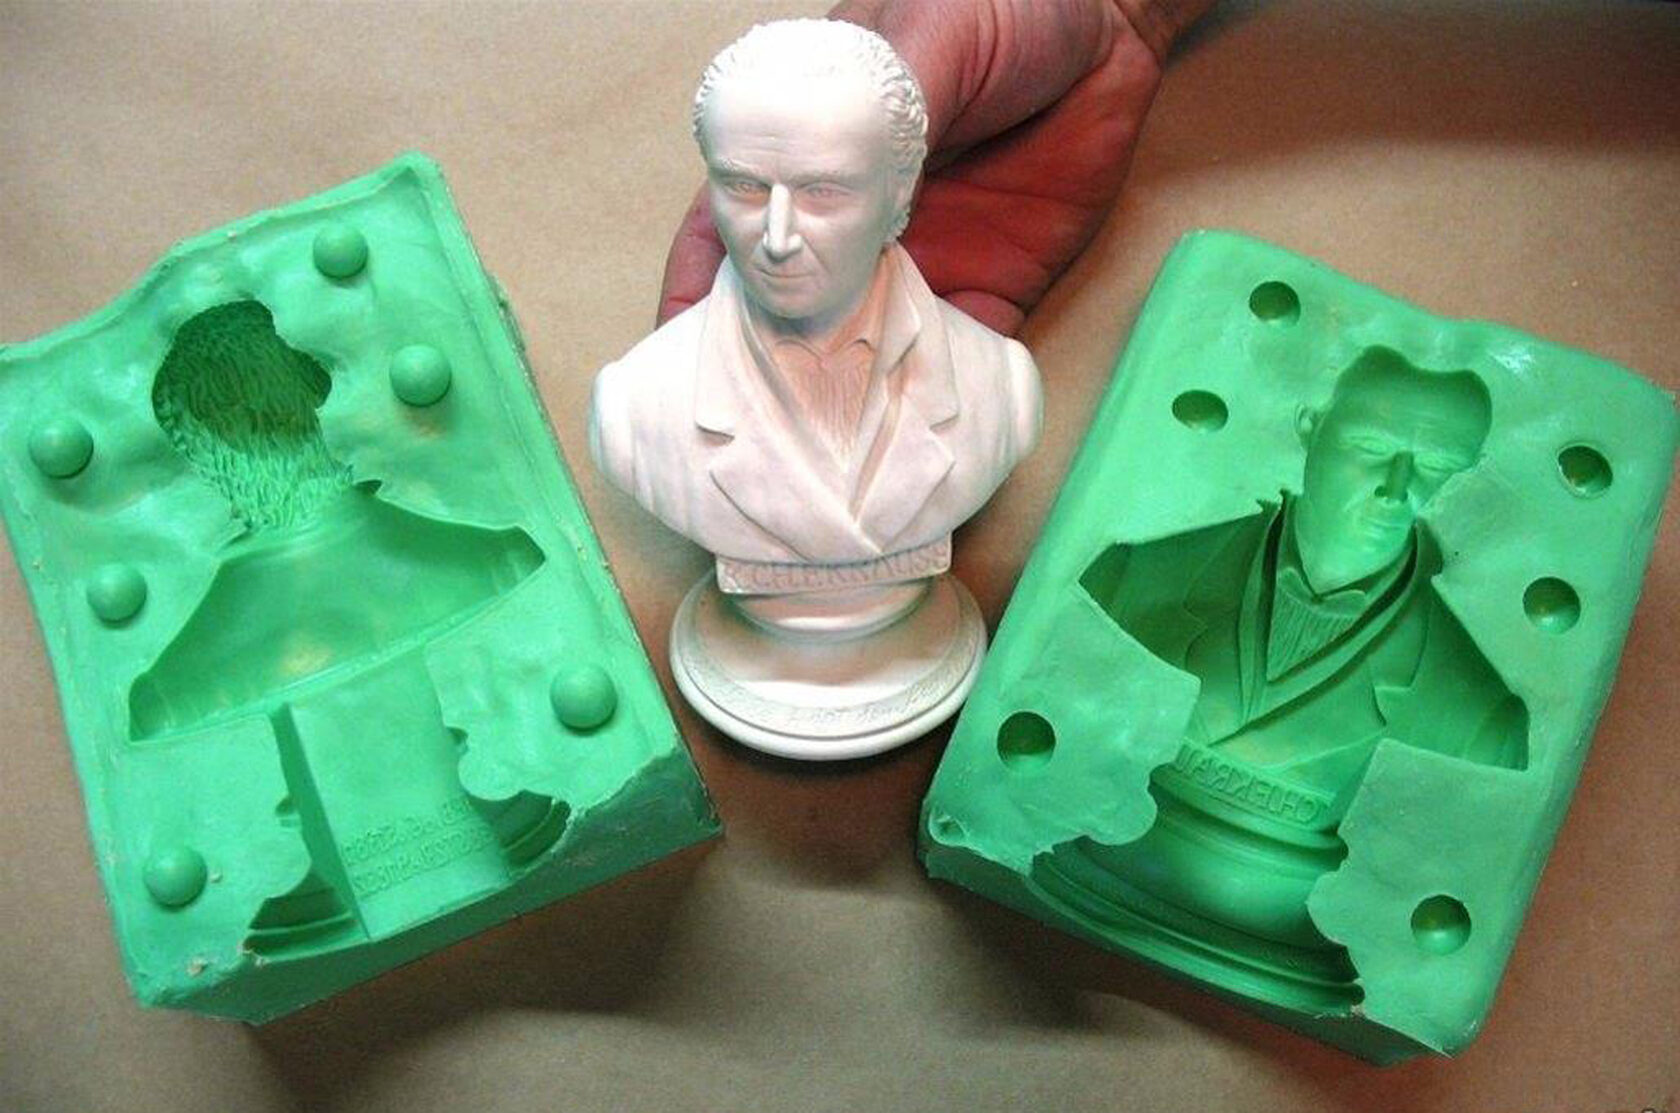
Промышленные предприятия не будут запускать линию для производства 200 штук в месяц. Здесь в дело вступают полиуретан для форм и декоративное литье: вы делаете мастер-модель, отливаете силиконовую или компаундную форму и повторяете изделие столько раз, сколько нужно.
Компания Lastor производит полиуретановые компаунды и литьевые пластики и сама же использует их на собственном производстве. Поэтому рекомендации по выбору даются не по каталогу, а исходя из реальной практики литья. Для подбора конкретной марки под вашу задачу позвоните по телефону +7 (495) 960-64-66 или оставьте заявку на сайте.