
Корзина пуста.
Как сделать форму для заливки силикона
Качество будущей отливки во многом зависит от того, насколько точно сделана сама форма. Если ошибиться на этапе формовки, потом это уже не исправить ни литьевым пластиком, ни дальнейшей обработкой. Компания LASTOR выпускает формовочные силиконы и жидкие пластики холодного отверждения, сама работает с ними в мелкосерийном литье, так что предлагает решения, проверенные на практике. Давайте по шагам разберем, как сделать форму для заливки силикона.
Подготовка мастер-модели
Результат напрямую зависит от того, насколько удачен сам исходник. Мастер-модель – это образец, с которого снимают форму. Ее можно сделать из пластика, дерева, металла, скульптурного пластилина или напечатать на 3D-принтере.
Перед началом работы поверхность нужно подготовить:
-
отшлифовать до нужной гладкости, потому что все царапины и неровности перейдут в силикон, а потом будут повторяться на каждой отливке;
-
загрунтовать пористые материалы, такие как гипс, дерево или SLA-печать, иначе силикон уйдет в поры и при снятии может вырвать куски материала;
-
нанести разделительный состав, восковой или на основе ПВА, чтобы силикон не схватился с моделью.
Выбор типа формы
Изготовление силиконовых форм начинают с понимания того, какая конструкция подойдет именно для этой детали. Тут все зависит от формы самого изделия.
-
Простая открытая форма подходит для плоских рельефов, плиток и барельефов. Модель укладывают на ровное основание и заливают сверху.
-
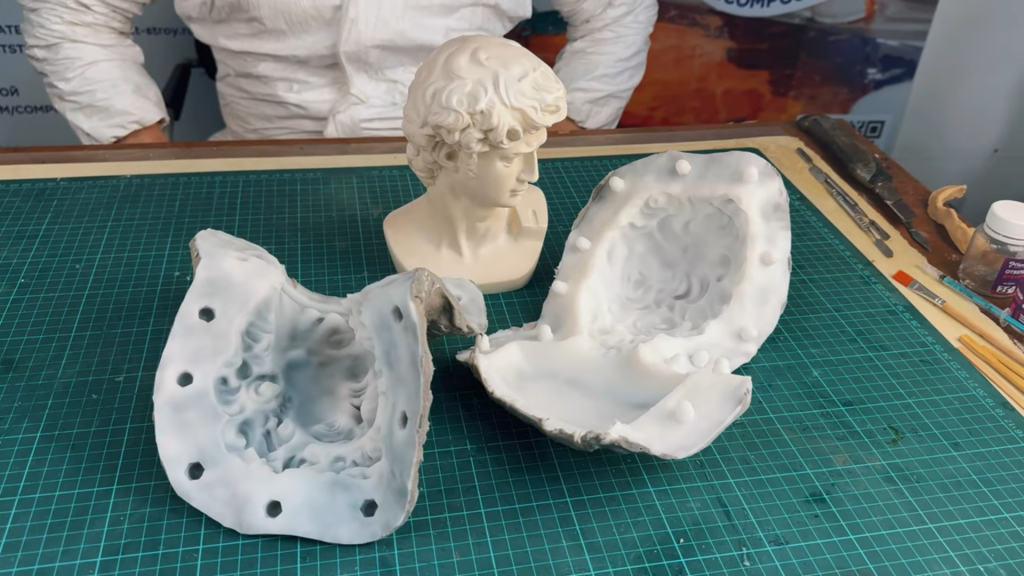
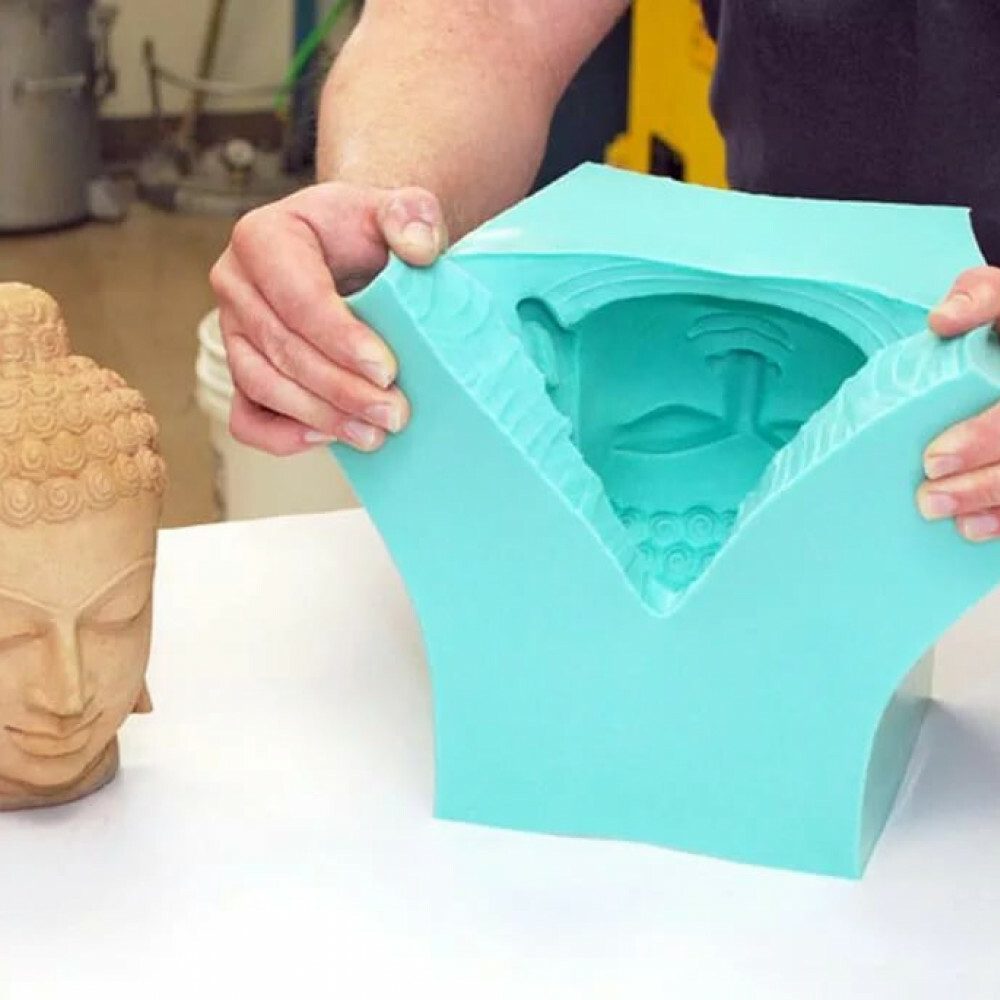
Разъемная форма нужна для объемных изделий со сложной геометрией. Она состоит из двух или нескольких частей, которые соединяются замками.
-
Кожуховая, или намазная, форма делается так: тонкий слой силикона наносят кистью, а жесткость обеспечивает внешний кожух из гипса или стеклопластика. Такой способ помогает сэкономить силикон на крупных моделях. Для намазных форм применяют тиксотропный силикон. Он не стекает с вертикальных поверхностей и позволяет наносить слои нужной толщины.
Сборка опалубки
Опалубку для формы собирают из ровных листовых материалов: ламинированной фанеры, оргстекла или ПВХ-пластика. Все швы обязательно промазывают силиконовым герметиком либо пластилином.
Тут важно соблюсти несколько правил:
-
между моделью и стенками опалубки должно быть не меньше 8–10 мм;
-
над самой высокой точкой модели нужно оставить минимум 10 мм;
-
стенки должны быть достаточно жесткими, чтобы выдержать давление заливочной массы;
-
внутренние поверхности нужно обработать разделительным составом.
Если нужна разъемная форма для литья, опалубку заполняют до линии разъема пластилином или глиной, а модель частично утапливают в этот слой. На пластилине делают замковые углубления, чтобы половины потом точно совпадали.
Заливка силикона
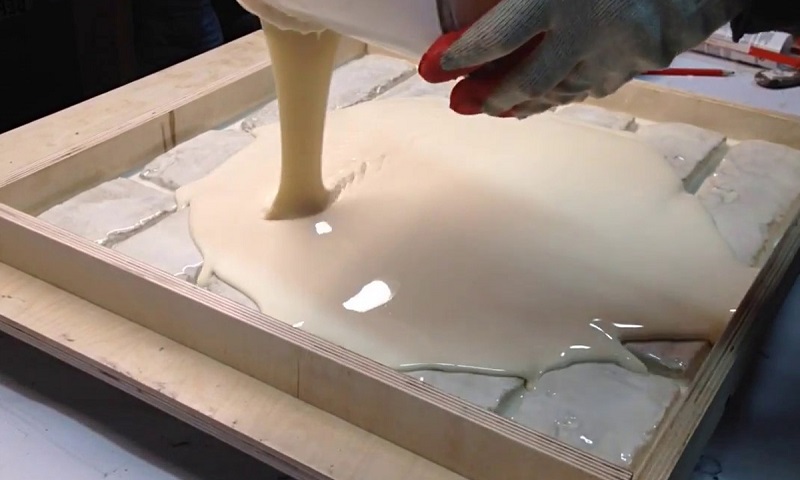
Двухкомпонентный силикон смешивают строго в той пропорции, которую указывает производитель. Если ошибиться хотя бы на 5–10 %, состав может не застыть до конца, а поверхность формы останется липкой.
Порядок работы при заливке силикона в форму такой.
1. Взвесить компоненты на электронных весах.
2. Хорошо перемешать в течение 2–3 минут, обязательно проходя по дну и стенкам емкости.
3. Если есть оборудование, провести вакуумирование силикона – это уберет пузырьки воздуха, которые особенно мешают точному литью.
4. Заливать тонкой струей в самую нижнюю точку опалубки.
5. Оставить до полного отверждения, обычно это занимает от 6 до 24 часов в зависимости от марки. Если вакуумной камеры нет, силикон можно лить с высоты 30–40 см очень тонкой нитью. Так часть пузырей разрушится сама.
Отверждение, извлечение и подготовка к работе
Скорость отверждения зависит от типа катализатора и температуры вокруг. Оловянные системы набирают прочность быстрее, чем платиновые. При этом платиновые дают меньшую усадку – меньше 0,1 % против 0,3–1 %, и служат дольше. Такая форма сохраняет стабильное качество на десятках и сотнях циклов.
Мастер-модель извлекают только после полного отверждения. Силикон должен перестать липнуть и после краткого сжатия снова принимать прежнюю форму. Если форма разъемная, ее разрезают скальпелем по заранее намеченной линии. Лезвие при этом ведут под углом, чтобы края половин потом точно совпадали.
Какие силиконы использовать
Оловянные формовочные силиконы хорошо подходят для быстрого прототипирования и форм средней сложности. С ними проще работать, и они меньше зависят от идеальной чистоты оснастки. Платиновые системы выбирают там, где особенно важны точность стыковки, минимальная усадка и долгий срок службы формы.
Компания LASTOR поставляет сырье для производств, мастерских и частных мастеров. Если вам нужна помощь с тем, как сделать силиконовую форму под конкретное изделие, звоните в компанию LASTOR по номеру 7 (495) 960-64-66 или оставляйте заявку на сайте.