
Корзина пуста.
Как рассчитать необходимое количество компаунда для заливки формы
При мелкосерийном производстве, в модельных мастерских и при выпуске сувениров даже небольшая ошибка в дозировке сырья может привести к браку, пустотам в изделии или лишнему удорожанию партии.
Компания LASTOR предлагает полиуретановые компаунды холодного отверждения, формовочные силиконы и литьевые пластики, которые позволяют точно повторять форму и размеры изделий от партии к партии. Чтобы не столкнуться с технологическими сбоями, объем компаунда для формы лучше заранее просчитать с учетом свойств материала, конструкции оснастки и условий полимеризации.
Что нужно для расчета
Для безошибочного расчета необходимого количества компаунда для формы нужно знать геометрию оснастки. Основной показатель здесь – это объем формы. Определяется он двумя способами: методом гидростатического вытеснения либо на основании модели CAD. В случае с уже имеющейся матрицей заполняем полость формы технической водой, снимаем объем и переводим в литраж. При наличии внутри формы мастер-модели или сложных внутренних конструкций отнимаем объем мастера. Так получается чистый рабочий объем – именно его и надо заполнить полимерной системой.
Чтобы перевести объем в массу, нужно знать плотность компонентов, которая указана в техническом паспорте материала. После дегазации плотность готовой смеси обычно находится в пределах 1,05–1,25 г/см3. Это зависит от наполнителей и модифицирующих добавок.
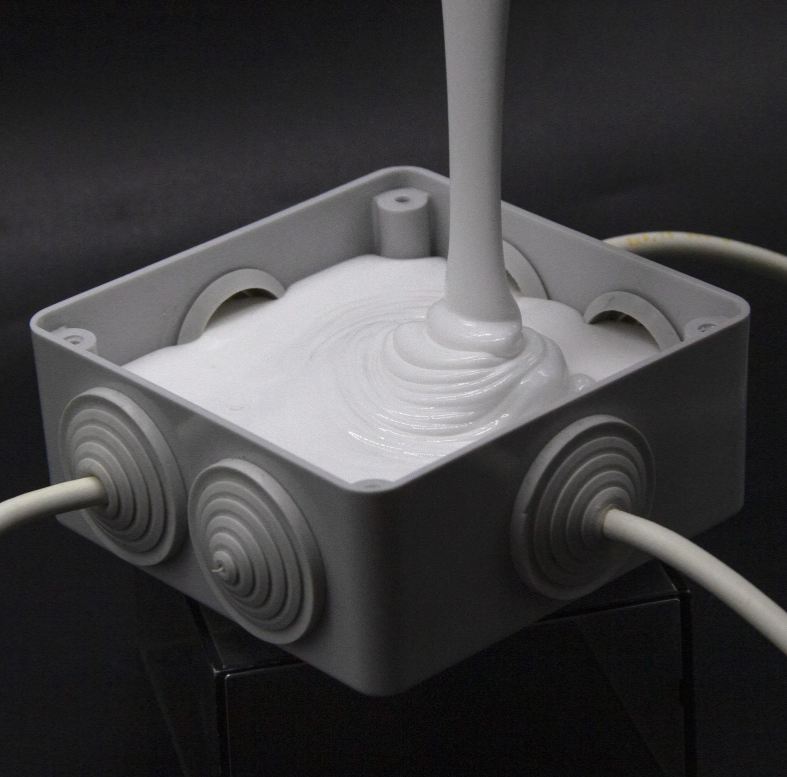
Пошаговый расчет компаунда
Чтобы перевести размеры формы в вес материала, действуйте поэтапно.
-
Сначала измерьте внутренний объем формы. Литники, выпоры и технологические полости сюда не включайте.
-
Потом откройте паспорт производителя и найдите плотность смеси. После этого умножьте объем на плотность – так вы получите расчетную массу отливки в килограммах.
-
Затем добавьте технологический запас. На практике полиуретана обычно нужно на 8–12 % больше, потому что часть остается на стенках смесительной емкости, в литниковой системе и в остатках, которые уже нельзя использовать снова.
-
После этого распределите полученную массу между компонентами по их соотношению – по массе или по объему, в зависимости от марки. Так вы точно поймете, сколько требуется основы и отвердителя.
-
И в конце внесите все значения в технологическую карту партии, чтобы при следующих заливках можно было повторить тот же результат.
Как учитывать усадку и свойства материала
Во время отверждения холодные полимерные системы меняют объем из-за экзотермической реакции. На усадку влияет строение полиола, тип изоцианата, добавление пластификаторов и температура окружающего воздуха.
У большинства составов LASTOR линейная усадка находится в диапазоне 0,3–0,8 %, поэтому запас в расчетах обязателен. Если его не предусмотреть, на изделии могут появиться складки, раковины в толстых участках или отклонения по размерам больше 0,5 мм. Если у детали стенки толще 40 мм или внутренняя геометрия сложная, к расчетной массе лучше добавить 3–5 %.
Еще один важный параметр – вязкость смеси. Чем она выше, тем хуже материал заполняет форму. В таких случаях обычно используют вакуумирование или центробежное литье, а реальный расход полиуретана увеличивается на 5–7 %, потому что часть смеси остается на стенках формы и в камере дегазации.
Пример расчета для обычной задачи
Допустим, нужно отлить корпус прибора, а внутренний объем формы составляет 0,45 л. Плотность смеси – 1,12 кг/л. Значит, масса будущей отливки будет такой: 0,45 × 1,12 = 0,504 кг. Потом добавляем 10 % на литники и остатки: 0,504 × 1,10 = 0,554 кг. Следом закладываем еще 4 % на усадку: 0,554 × 1,04 ≈ 0,576 кг.
Если смешивание идет в пропорции 1:1 по массе, нужно отмерить 288 г основы и 288 г отвердителя. А если компоненты дозируются по объему, пересчет делают с учетом плотности каждого из них, указанной в паспорте.
Такой подход помогает не допустить недолива и не тратить материал зря, а значит – удерживать себестоимость изделия на одном уровне. Если речь идет всего об одной-двух отливках, такие расчеты легко сделать вручную. Но для серийного производства удобнее пользоваться калькулятором компаунда. Это схема расчета, в которой учитываются плотность, соотношение компонентов, усадка, тип литниковой системы и коэффициент потерь.
Чтобы точно рассчитать объем заливки и не ошибиться, важно аккуратно измерять исходные данные, учитывать физические свойства материала и строго следовать рецептуре. Компания LASTOR не только поставляет литьевые пластики, полиуретановые резины и формовочные силиконы, но и сама использует их в производстве. Поэтому она может подтвердить, что заявленные характеристики действительно работают в реальных условиях.
Если вам нужна помощь с подбором марки, технические карты или консультация по дозировке, звоните по телефону +7 (495) 960-64-66 или оставляйте заявку на сайте.